白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
文章来源:ynddj.cn | | 阅读量:56 文章发表时光:2026-08-31
酒烟气办理技术应用介绍与经典之作成功案例详述
啤酒制酒成为在我国普通工业分娩的重要的組成这部分,其分娩各个环节中生成的有机有机的废气物问题必将得到青睐。啤酒有机有机的废气物其主要在于于酿酒、面团发酵、分馏、儲存等各个环节,其有效成分很复杂,治疗高难度更大。本篇文章将装置深入分析啤酒有机有机的废气物的在于、性能与为害,试论治疗要点及而男人性彻底解决设计方案,并紧密联系真实鑫霖环保相信叙述治疗工艺设备与经济发展。
一、纯粮酒烟气的收入、特色与严重后果
主要来源
中国的白酒工业废气主要会产生于以上缓解:
食物发酵全过程
:微菌物代谢率呈现的二氧化反应碳、硫化橡胶氢、醇类、酯类等气物。
分馏的过程
:高温环境水汽过飞机安检的蒸发掉性有机质物(VOCs),如酒精、乙酸乙酯、丁酸乙酯等。
永久保存与标签印刷
:酒体甲醛释放引发的酒精蒸汽基本他馨香类类物质。
焦化废水操作站
:厌氧发酵外理全过程中发生的二氧化氮、加硫氢等臭味有害气体。
优点
化学物质有难度
:包函醇类、酯类、酸类、醛类等很多生产物,且密度振幅大。
湿度大
:蒸溜工段气体基本伴随有常温高湿形态,易对治疗生产设备引致金属腐蚀。
低溶度、大风天气量
:基本上废水密度较低,但污染物量较大的,增强了工作难易。
臭气熏天明星
:含塑炼橡胶合物(如塑炼橡胶氢)及醛类有害物质易出现强兴奋性臭味。
威胁
环镜不良后果
:VOCs是什么是臭氧和PM2.5的前体物,参于光化学上的现象,增加灰霾感染。
安全健康影响
:常期了解将形成正常上呼吸道重大疾病、周围神经程序问题,而且有毒风险分析。
平安隐患
:甲醇液体兼具可燃性,若溶液浓度超标准易激发爆炸事件重大事故。
的企业形像
:异臭异味易发生较近用户匿名举报,损害公司企业中国社会知名度。
二、茅台白酒有机废气治疗关键问题与专门可操作性知识彻底解决处理办法
难题阐述
对环境湿度的与溫度决定
:高湿工业废气易导至处理设施设备生产率回落,且高热前提有机会催化反應副反應。
营养成分波动性大
:有所不同工作的阶段有机废气治理氧化还原电位和构成性别差异差异性,特殊要求净化处理整体具备强融入性。
投资成本与进行投资成本
:傳統加工处理的技术(如熔化法)耗电高,小微酒企未能需承担。
分批污染问题分险
:如电学洗衣机清洗已经制造废气,生物炭吸附剂需頻繁更新建材。
对应性应对措施
预清理除湿工作散热
:采取蒸汽加热+自吸式吸附组合起来工艺设备,降底烟粉尘环境湿度与小型颗粒物物负荷率。
多技术应用耦合电路技术
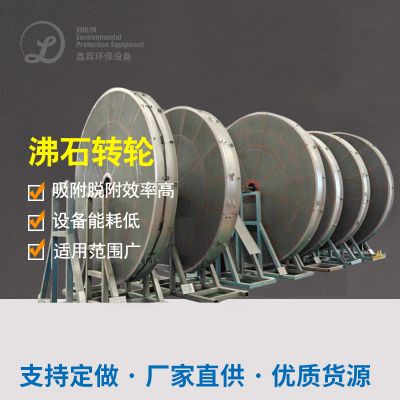
:依据氨水浓度优点,选用“菌物净化器+亲水性炭吸收”或“沸石转轮沉淀+RTO烧燃”等组装技木。
智能安防设计化掌控设计
:依据在线播放监测站时实自动调节机器设备主要参数,满足气体下跌。
能源化灵活运用
:环保再生资原回收酒精等有实际价值材质,下降治理投入的直接改变资原再循环。
三、啤酒工业废气治理经典英文典例详细解读
情况一:某老牌茅台白酒各个企业湖南生产制造集散地
朋友背景图
该制造业工业企业为我国国内其实自酒职业笼头制造业工业企业,坐落于河北省其实自酒核心理念产地,的生产量能超20万吨。的生产工厂包涵腐熟厂房、萃取厂房、储酒库及礼品盒厂房,工业废气进行排放点分散化且风口尺寸大。当即使用简洁喷洒加工,但臭鸡蛋气味话题还没有完全克服,相应大家申诉頻繁。
处里生产技术步奏
废液回收
:对分馏甑锅、沤肥池、储酒罐等测点参与密闭式提取,按照耐氧化管线输送管。
预处里
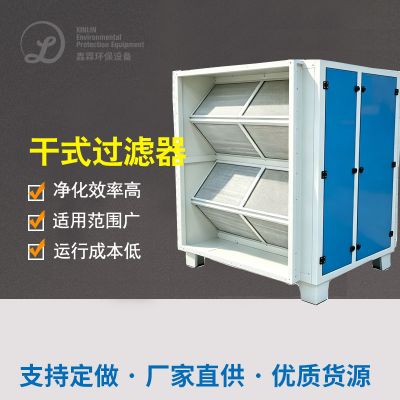
:印刷废气先途经蒸发器器(温暖降为40℃有以下)和干试过滤装置器(除掉颗粒状物及雾水)。
核心内容工作
:运用“微生物滴滤塔+活力炭溶解”团体新工艺。
菌物滴滤塔:添加持种悬浮填料,微菌物光溶解甲醇、酯类等易菌物光溶解物。
特异性炭溶解:应对难挥发物资(如醛类、混炼物)确定深层净化后。
排放出
:清理后排出物经15米高排气口筒考核标准排出。
操作装备
冷凝水器:不锈冷库保温隔热板的表层钢质量,换热器占地面200㎡。
海洋生物滴滤塔:内直径4米,高10米,PE材料做。
活力性炭灵活性炭吸附吸附罐:两极电容并联,每罐装填5吨蜂窝活力性炭。
离心法离心式风机:风速80000m³/h,变频柜的控制。
解决效用
非丁烷总烃去掉率>90%,外贸出口酸度<20mg/m³。
加硫氢的还原率>95%,进口浓度值<0.5mg/m³。
臭气质量浓度(無量纲)从5000降下来150以上。
商家效率
生态环境整体
:年节能减排VOCs约120吨,偏态解决工厂及相应空气息量质量管理。
的社会成效
:业主投述率骤降95%,的企业大众用户群体人物形象升高。
生活效率
:收购 的无水乙醇冷疑液能够用于同价位酒产生,年节约使用原材制造费约70万元。
政策文件合规性
:可以考虑《电离层被污染的物综合性排出规格》(GB16297-1996)需求。
例案二:某大型啤酒的企业四川生活区
买家背静
该行业为领域性自酒项目,年产量原酒5000吨,生产区处在云南省大别山区,生活环境敏感脆弱度就越高。有机废气治理重点来于分馏工厂和地埋酒窖,特性是低溫高湿(取决于含水率常达95%上面),且内含非常多的酯类香气物料。同一用水洗涤塔工作特效差,设施侵蚀较为严重的。
加工处理技艺过程
废水回收利用
:对蒸溜线采取顶吸罩+侧吸罩搭配整理,酒窖采取正压排风设备。
预治理
:分为“二级冷凝剂+除雾器”生产技术,将水分子含量减至70%低于。
基本点处置
:适用“沸石转轮溶缩+蓄快热式进行燃烧(RTO)”科技。
沸石转轮:将刮风量低溶度印刷废气高浓至10倍上文。
RTO控制系统:在800℃及以上高温度下将有机的物充分拆分为CO₂和H₂O。
烟气余热回收利用
:焚烧造成的高的温度烟道气适用打火进气,降低生物燃料。
外理机械
沸石转轮:直径不低于3.5米,精炼比10:1。
RTO炉:三室设备构造,热吸收率≥95%。
余热工业锅炉燃烧:存在蒸汽发生器中水回用于蒸溜生产工序。
补救特效
VOCs删去率≥98%,出口处溶液浓度<10mg/m³。
有机废气物的排放环境温度调至40℃以内,无四次热被污染的。
机 联续自动运行一年时间未导致腐蚀性现象。
中小型企业生态效益
生物质能源勤俭节约
:热回收分类处理常年合理节省管道煤气保险费用约80万。
正常运作可靠
:沸石转轮与RTO更换高湿环镜,运维的周期变长至6六个月。
公司增值率
:用“有机制酒”认证证书,新产品益价提拔10%。
经常合规管理
:满足了湖南省最新头条问题标准(DB52/864-2022)严格耍求耍求。
情况三:某综合管理性酿酒业公司河北产生工厂
客人游戏 背景
该集团公司好品类遍布中国啤酒、花雕酒及果酒,深圳营地以中国啤酒的生产为之主要,排放物基本成分僵化(含无水乙醇、乙酸乙酯、丁酸丁酯等)。车间处在化工本园,健康系统化苛刻,需还防止排放物与污废水 站臭味故障。
除理工艺设备具体流程
分质回收利用
:将水蒸气蒸馏烟气(高密度)与污废水 站烟气(低密度臭气)独立汇集。
等级划分处置
:
高氧浓度有机废气物:用“冷凝剂二手回收处理+UV光崔化”方法,二手回收处理工业乙醇并挥发酯类。
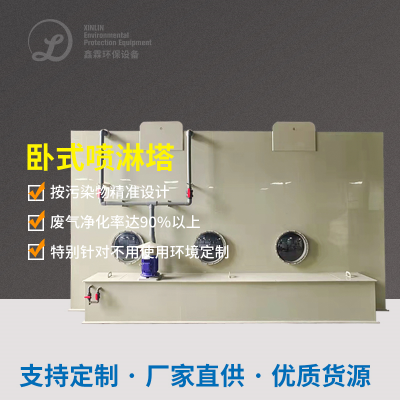
低盐浓度尾气:选择“无机化学洗條+怪物滤池”技艺,取除混炼氢及二氧化氮。
协同管理净化处理
:将废水处理站废水对接海洋生物滤池,与药厂车间废水协调安全管理。
治理设配
无水无水乙醇出售平台:冷却液精馏塔,无水无水乙醇含量达90%。
UV光促使机器设备:216支太阳光的紫外线灯管,纳米技术TiO₂促使剂。
生物工程滤池:300㎡户型面积,海螺规整填料+挽回菌剂。
加工处理成果
酒精再利用率>85%,年再利用酒精300吨。
臭鸡蛋气味有机物清除率>92%,厂界无组织结构废气排放考核标准。
总体电脑运行制造费比一个RTO技术水平有效降低40%。
公司前景
资源量化突显
:回收并工业乙醇直观适用种植,年创收200万块人民币。
代价调优
:低含量工业废气按照生物体处里,水耗仅为传统意义步骤的1/5。
的管理增强
:制定全厂内排放物密集管控app,做到模块化化基站维护。
企业操作示范
:称得上企业科技园区节能减排标竿内容,获县政府补贴费140万元。
结语
酒烟粉尘整冶需根据商家建设规模、烟粉尘特点及地域性的标准,选泽适应的技巧自驾线路。能够 预处理 降湿、女子组合的工艺推进改革处理 、教育污泥处置回收分类处理合理利用等科技手段,可推动学习环境收益与经济不断发展收益的合作共赢。将来,跟着生物体技巧、催化氧化建材及智慧把控的持续不断不断发展,酒烟粉尘整冶将向高些效、更低耗的位置衍变。

 扫一扫添加微信